

pasta solderpenanganan menentukan hasil perakitan SMT lebih dari yang diakui sebagian besar insinyur. Bahan itu sendiri-suspensi serbuk logam dalam media fluks-berperilaku tidak dapat diprediksi ketika parameter penyimpanan, pencetakan, dan reflow berada di luar batas yang dapat diterima. Untuk melakukan hal ini dengan benar memerlukan pemahaman tentang metalurgi, reologi, dan dinamika termal yang berperan.
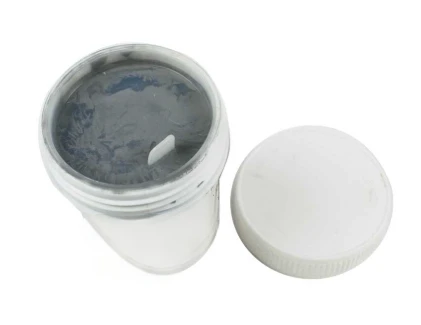
Apa yang Sebenarnya Ada di Dalam Toples
Komposisi itu penting. Anda sedang mengerjakan 85-92% bubuk logam menurut beratnya, biasanya SAC305 (96.5Sn/3.0Ag/0.5Cu) untuk aplikasi bebas timbal, tersuspensi dalam sistem fluks yang berisi aktivator, pengubah reologi, dan pelarut.
Klasifikasi ukuran partikel mengikuti IPC J-STD-005:
Tipe 3: 25-45μm (nada standar)
Tipe 4: 20-38μm (nada halus hingga 0,4 mm)
Tipe 5: 15-25μm (sangat halus, komponen 0201)
Ketik 6 dan seterusnya untuk 01005
Inilah yang tidak diberitahukan siapa pun kepada Anda di lembar data: bubuk yang lebih halus teroksidasi lebih cepat. Pasta Tipe 5 yang ada di rak Anda kehilangan masa kerjanya lebih cepat dibandingkan Tipe 3. Rasio-luas-permukaan-volume merugikan Anda.
Penyimpanan-Tempat Bermulanya Kebanyakan Masalah
Saya telah melihat jalur produksi ditutup karena seseorang meninggalkan proses paste semalaman. Kerusakannya tidak selalu terlihat.
Persyaratan pendinginan:
Pertahankan suhu antara 0-10 derajat . Tidak beku-beku menyebabkan pemisahan fluks yang tidak pernah pulih sepenuhnya, bahkan setelah pencampuran. Serbuk logam mengendap, zat volatil terdistribusi secara tidak merata, dan cetakan pertama Anda hari itu akan menunjukkannya.
Pemanasan-sebelum digunakan membutuhkan waktu lebih lama dari jadwal orang. Toples 500g membutuhkan minimal 4 jam pada suhu kamar, masih tertutup rapat. Membuka pasta dingin menyebabkan kondensasi langsung ke partikel bubuk. Bubuk teroksidasi tidak basah dengan baik. Periode.
Masa simpan 6-bulan yang dicetak pada wadah mengasumsikan kondisi sempurna. Suhu siklus lemari es di dunia nyata. Pintu dibuka. Pasta yang Anda beli pada bulan Januari mungkin akan dicetak dengan baik pada bulan Maret tetapi memberi Anda bola solder acak pada bulan April.
Parameter Pencetakan Stensil
Di sinilah kerajinan itu berperan.
Tekanan alat pembersih yg terbuat dr karetbiasanya berjalan 3-8 kg, namun jumlah sebenarnya bergantung pada viskositas pasta, ketebalan stensil, kerapatan bukaan-terlalu banyak variabel untuk memberikan pengaturan universal. Mulailah dengan 5 kg dan sesuaikan berdasarkan apa yang SPI katakan kepada Anda.
Kecepatan cetakmenciptakan trade-off yang tidak disebutkan siapa pun dalam materi pelatihan: kecepatan yang lebih tinggi (60-80mm/s) meningkatkan throughput namun mengurangi pengisian aperture pada desain-pitch yang halus. Perlambat hingga 25-40mm/s untuk pitch 0,4mm dan di bawahnya. Pasta memerlukan waktu untuk masuk ke dalam lubang, dan aksi penggulungan—silinder pasta yang bergerak mendahului alat pembersih karet—menentukan kualitas pengisian.
Kecepatan pemisahansetelah pencetakan akan berjalan 1-3mm/s untuk pekerjaan standar. Turunkan ke 0,5mm/s untuk nada ultra-halus. Pemisahan yang cepat menyebabkan memuncak, dimana pasta tertarik ke atas dan tidak terlepas dengan rapi. Puncak-puncak tersebut merosot ke samping dan menjembatani bantalan yang berdekatan.
Desain stensil memengaruhi segalanya di bagian hilir:
| Aturan Bukaan | Rumus | Mengapa Itu Penting |
|---|---|---|
| Rasio luas | Luas bukaan ± luas dinding Lebih besar dari atau sama dengan 0,66 | Di bawahnya, tempelkan tempel ke dinding |
| Rasio aspek | Lebar ± tebal Lebih besar dari atau sama dengan 1,5 | Memastikan pelepasan |
Untuk stensil setebal 0,12 mm yang mencetak lubang 0,25 mm, perhitungannya hampir tidak berhasil. Inilah sebabnya mengapa perakitan 0201 sering kali memerlukan stensil 0,08 mm atau bahkan 0,06 mm dengan pasta Tipe 5. Toleransinya bertambah.
On the Line: Batasan Waktu Tidak Ada yang Mengikuti
Setelah pasta menyentuh stensil, oksidasi dimulai. Jam dimulai.
Masa pakai stensil maksimum: 8 jam (meskipun 4-6 jam lebih aman)
Waktu maksimum sebelum reflow setelah pencetakan: 4 jam
Interval menguleni selama jangka waktu yang lama: setiap 30-60 menit
Poin terakhir itu terus-menerus diabaikan. Pasta mengencerkan dengan cara digeser (perilaku tiksotropik), kemudian perlahan-lahan memulihkan viskositasnya saat istirahat. Namun setelah 20-30 siklus pencetakan, reologinya berubah. Menguleni dengan spatula-30 detik, gerakan melipat-mengatur ulang struktur.
Frekuensi pembersihan stensil tergantung pada mode kegagalan Anda. Mulailah dengan setiap 10 cetakan menggunakan lap kering, lap basah setiap 30 cetakan. Pembersihan vakum mengatasi penumpukan pasta di lubang tetapi tidak akan memperbaiki residu kering. Jika Anda melihat penghubung muncul setelah 15-20 cetakan padahal tidak ada saat permulaan, interval pembersihan Anda salah.
Pengembangan Profil Reflow
Profil tersebut membuat atau menghancurkan sambungan.
Zona pemanasan awal(suasana hingga ~150 derajat )
: Tanjakan maksimum 1-2 derajat / detik. Jalur yang lebih cepat menyebabkan bola solder mengalami penguapan yang eksplosif. Sistem fluks memerlukan waktu untuk mengaktifkan dan mengurangi oksida pada permukaan bedak dan bantalan.
01
Zona rendam(150-200 derajat)
: Tahan 60-90 detik. Di sinilah fluks melakukan tugasnya. Terlalu singkat, Anda akan buang air kecil dan mengalami ngompol. Terlalu lama, fluks akan habis sebelum dialirkan kembali dan sambungan teroksidasi.
02
Zona aliran balik:
SAC305 meleleh pada suhu 217 derajat. Waktu diatas likuidus (TAL) harus berjalan 45-75 detik dengan suhu puncak 235-245 derajat. Melebihi risiko 250 derajat akan mengangkat laminasi murah dan mempercepat pertumbuhan intermetalik.
03
Pendinginan:
Maksimum 2-4 derajat / dtk. Pendinginan yang lebih cepat menciptakan struktur mikro sambungan yang rapuh. Pendinginan yang lebih lambat-terutama dengan papan bermassa termal besar-memungkinkan lapisan intermetalik menjadi tebal.
04
Rahasia kotor tentang pengembangan profil: mulailah dengan rekomendasi pabrikan tempel, lalu sesuaikan dengan perakitan Anda yang sebenarnya. Massa termal bervariasi berdasarkan desain papan. Campuran komponen penting. Profil yang sempurna untuk satu produk gagal pada produk lainnya.
Cacat yang Sebenarnya Akan Anda Lihat
- Bola soldertersebar di sekitar komponen chip: Sembilan dari sepuluh, penyebabnya adalah cacat pencetakan (merosot sebelum penempatan) atau proses pemanasan awal yang terlalu agresif. Periksa ukuran bukaan stensil Anda terhadap ukuran bantalan-tempelkan melampaui batas bantalan, kemerosotan, dan bola selama pemolesan ulang.
- Batu nisanpada pasif kecil: Pemanasan terminasi komponen yang tidak merata. Sisi yang mencapai likuidus pertama-tama menarik bagian tersebut ke atas karena tegangan permukaan hanya bekerja pada sisi cair. Perbaikannya mencakup penyesuaian penempatan (pemusatan), desain bantalan (keseimbangan termal), dan terkadang modifikasi profil-tapi sejujurnya, geometri bantalan biasanya menjadi penyebab utama.
- Kepala-di-bantalpada BGA: Tempel pada pad yang mengalir kembali tetapi tidak menyatu dengan bola pada komponen. Disebabkan oleh kelengkungan papan atau komponen selama reflow. Bola dan pasta keduanya meleleh tetapi celah fisik mencegah penggabungan. Meningkatkan suhu puncak terkadang membantu. Begitu juga dengan pengurangan TAL untuk meminimalkan warpage. Reflow vakum menyelesaikannya tetapi membutuhkan biaya.
- Berkosong: Jumlah tertentu tidak dapat dihindari pada paduan SAC-biasanya 10-25% area kosong pada sambungan BGA dianggap dapat diterima untuk perangkat elektronik konsumen. Permintaan spesifikasi otomotif di bawah 10%. Mengurangi rongga memerlukan perendaman yang lama, jalur-ke-puncak yang terkontrol, dan terkadang formulasi pasta khusus dengan rongga rendah yang harganya jauh lebih mahal.
Metode Inspeksi
SPI (inspeksi pasta solder) setelah pencetakan mendeteksi 70%+ cacat sebelum menjadi mahal. Ukur tinggi, luas, dan volume. Tetapkan batasan yang ketat pada komponen penting-±35% volume untuk 0201, ±50% untuk pasif yang lebih besar.
AOI{0}}pasca reflow menangkap masalah penempatan dan cacat formasi sambungan. Sinar X-penting untuk BGA, QFN, dan apa pun yang memiliki sambungan tersembunyi. Jika Anda menjalankan BGA tanpa kemampuan sinar-X-, Anda mengalami kebutaan pada ~30% sendi Anda.
Kemampuan proses (Cpk) pada volume deposit pasta harus melebihi 1,33 untuk produksi yang stabil. Di bawah 1,0 berarti proses Anda di luar kendali. Perbaiki parameter pencetakan sebelum menambah kapasitas produksi.
Pertimbangan Lingkungan dan Keamanan
Pasta-bebas timah mendominasi perangkat elektronik komersial karena persyaratan RoHS. Jika Anda masih menjalankan SnPb untuk pengecualian dirgantara atau medis, pisahkan secara fisik dari jalur-bebas timah. Kontaminasi-silang menyebabkan kegagalan keandalan sambungan.
Ventilasi area kerja penting-asap fluks mengiritasi sistem pernapasan jika terpapar dalam waktu lama. Sarung tangan mencegah kontaminasi pasta dan penyerapan bahan kimia fluks pada kulit. Buang pasta kadaluarsa dan bahan pembersih sebagai limbah berbahaya sesuai peraturan setempat.
Tidak ada-residu fluks bersih yang tertinggal di papan secara permanen. Bahan-bahan tersebut dirancang agar tidak berbahaya, namun-lingkungan dengan kelembapan tinggi masih dapat menyebabkan masalah pada formulasi tertentu. Fluks yang larut dalam air-harus dibersihkan dalam waktu 24 jam setelah dialirkan kembali-residu menjadi semakin sulit dihilangkan dan akhirnya menimbulkan korosi pada tembaga.
Realitas penggunaan pasta solder adalah 60% mengikuti aturan yang ditetapkan dan 40% memahami bahan, peralatan, dan produk spesifik Anda dengan cukup baik untuk melanggar aturan tersebut dengan cerdas. Pasta dari produsen berbeda berperilaku berbeda bahkan dengan spesifikasi paduan yang sama. Printer Anda memiliki keunikan yang tidak tercakup dalam manual. Pelajari mereka.


